OEE mérés: képlet, számítási példa, és miért lesz tőle hatékonyabb a gyártás
Az OEE (teljes eszközhatékonyság) egyetlen számban mutatja meg, mennyi valóban értékteremtő idő van egy gép műszakjában. Bemutatjuk a képletet, végigszámolunk egy valós példát, és megmutatjuk, hogyan lesz a mérésből több legyártott jó termék új gép nélkül.
„A gépeink jól ki vannak használva” – ezt szinte minden gyárban halljuk. Amikor aztán elkezdjük mérni, kiderül, hogy a tervezett gyártási időnek gyakran csak 50–70%-a megy el ténylegesen jó termék gyártására. A különbség nem látszik szabad szemmel: néhány perces mikroállásokban, lassabb ciklusokban, elhúzódó átállásokban és selejtben tűnik el. Ezt a rejtett veszteséget teszi láthatóvá az OEE (Overall Equipment Effectiveness, magyarul teljes eszközhatékonyság).
Mit mér pontosan az OEE?
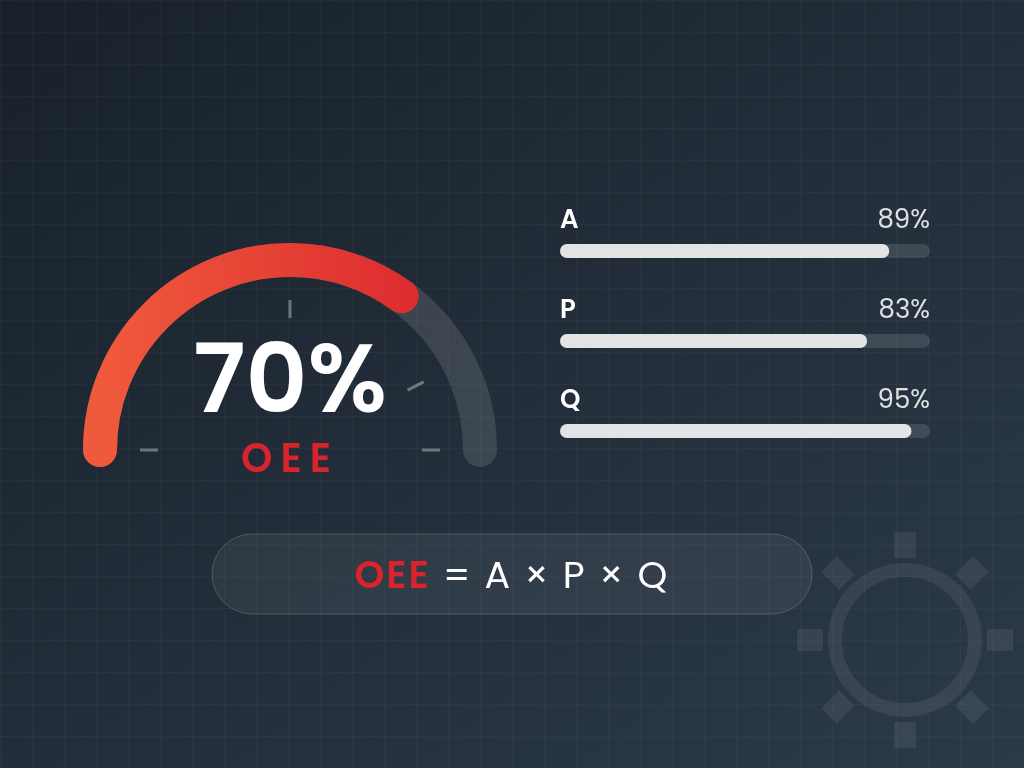
Az OEE azt mutatja meg, hogy a tervezett gyártási időből mennyi volt valóban értékteremtő: amikor a gép futott, teljes sebességgel dolgozott, és jó terméket gyártott. Három tényezőből áll, mindegyik egy-egy veszteségtípust fog meg:
- Rendelkezésre állás (Availability, A): a tervezett időből mennyit futott ténylegesen a gép. Veszteség: meghibásodás, átállás, anyaghiány, várakozás.
- Teljesítmény (Performance, P): amíg futott, milyen közel dolgozott az ideális sebességhez. Veszteség: mikroállások, lassú ciklusok, csökkentett sebesség.
- Minőség (Quality, Q): a legyártott darabok mekkora része lett elsőre jó. Veszteség: selejt, utómunka, felfutási selejt.
Az OEE képlete
Az OEE a három tényező szorzata:
OEE = Rendelkezésre állás × Teljesítmény × Minőség
Az egyes tényezők:
A = Futási időTervezett gyártási idő
P = Ideális ciklusidő × Összes legyártott darabFutási idő
Q = Jó darabokÖsszes legyártott darab
A fogalmak:
- Tervezett gyártási idő = műszakidő − tervezett leállások (szünetek, tervezett karbantartás, ha nincs rendelés).
- Futási idő = tervezett gyártási idő − nem tervezett állások (meghibásodás, átállás, anyaghiány).
- Ideális ciklusidő: az a legrövidebb idő, amely alatt a gép elméletileg egy darabot elkészít (gépkönyv vagy a mért legjobb érték alapján).
Ha a képletet kibontjuk, sok minden kiesik belőle, és egy nagyon szemléletes egyszerűsített alakot kapunk:
OEE = Jó darabok × Ideális ciklusidőTervezett gyártási idő
Ez pontosan azt mondja ki, amit az OEE jelent: a jó darabok legyártásához minimálisan szükséges idő hányad része a ténylegesen rendelkezésre álló gyártási időnek.
Számítási példa: egy műszak egy fröccsöntő gépen
Vegyünk egy 8 órás műszakot egy fröccsöntő gépen az alábbi adatokkal:
| Adat | Érték |
|---|---|
| Műszak hossza | 480 perc |
| Tervezett szünetek (2 × 15 perc + 30 perc ebéd) | 60 perc |
| Gépmeghibásodás | 32 perc |
| Szerszámcsere, átállás | 15 perc |
| Ideális ciklusidő | 30 mp / darab (0,5 perc) |
| Összes legyártott darab | 620 db |
| Selejt | 31 db |
1. Tervezett gyártási idő és futási idő
Tervezett gyártási idő = 480 − 60 = 420 perc
Futási idő = 420 − (32 + 15) = 373 perc
2. Rendelkezésre állás
A = 373420 = 0,888 → 88,8%
3. Teljesítmény
A 373 perc futási idő alatt ideális esetben 373 / 0,5 = 746 darabot gyárthatott volna a gép, de csak 620 készült el:
P = 0,5 perc × 620 db373 perc = 310373 = 0,831 → 83,1%
4. Minőség
Q = 620 − 31620 = 589620 = 0,950 → 95,0%
5. OEE
OEE = 0,888 × 0,831 × 0,950 = 0,701 → 70,1%
Ellenőrzés az egyszerűsített képlettel:
OEE = 589 db × 0,5 perc420 perc = 294,5420 = 70,1%
Hová tűnt a 420 perc? – a veszteségek percekben
Az OEE igazi ereje akkor látszik, ha a százalékokat visszaváltjuk időre:
| Idő-kategória | Perc | Arány |
|---|---|---|
| Tervezett gyártási idő | 420 | 100% |
| − Rendelkezésre állási veszteség (meghibásodás, átállás) | 47 | 11,2% |
| − Teljesítményveszteség (mikroállások, lassú ciklusok): 373 − 310 | 63 | 15,0% |
| − Minőségi veszteség (31 db selejt × 0,5 perc) | 15,5 | 3,7% |
| = Értékteremtő idő | 294,5 | 70,1% |
A legnagyobb veszteség nem a mindenki által észrevett 32 perces gépleállás, hanem a 63 percnyi teljesítményveszteség: apró, egyenként jelentéktelennek tűnő megakadások és lassabb ciklusok. Ezeket kézi adminisztrációval szinte soha nem rögzítik, ezért mérés nélkül rejtve maradnak.
Hogyan értékeljük az eredményt?
Iparáganként eltér, de az alábbi értékeket gyakran használják irányadó szintként diszkrét gyártásban:
- 100%: tökéletes gyártás – csak jó darab, maximális sebességgel, állásidő nélkül. Elméleti határ.
- 85%: „világszínvonal” (A ≈ 90%, P ≈ 95%, Q ≈ 99,9%) – sok gyár hosszú távú célja.
- 60% körül: tipikus érték, jelentős fejlesztési lehetőséggel.
- 40% körül: alacsony, gyakran olyan üzemekben, ahol most kezdik a mérést.
A példánkban a 70,1% átlagos fölötti, de látszik, hol érdemes kezdeni: a teljesítmény (83,1%) messzebb van a világszínvonaltól (95%), mint a másik két tényező. Ugyanakkor fontos, hogy az OEE elsősorban ugyanazon gép időbeli javulásának mérésére való, nem különböző gépek vagy üzemek rangsorolására.
A hat nagy veszteség
A TPM (Total Productive Maintenance) módszertan a veszteségeket hat csoportba sorolja, és mindegyik egyértelműen egy OEE-tényezőhöz tartozik:
| OEE-tényező | Veszteség | Tipikus példa |
|---|---|---|
| Rendelkezésre állás | Meghibásodás | Szerszámtörés, hidraulikahiba |
| Átállás és beállítás | Termékváltás, felfűtés, próbagyártás | |
| Teljesítmény | Üresjárat és mikroállások | Elakadt alkatrész, szenzorhiba, anyagra várás |
| Csökkentett sebesség | Kopott szerszám, „biztonsági” lassítás | |
| Minőség | Gyártási selejt és utómunka | Méreteltérés, felületi hiba |
| Felfutási selejt | Indítás vagy átállás utáni első darabok |
Miért fontos egy gyárnak az OEE mérése és elemzése?
- Láthatóvá teszi a rejtett kapacitást. A legtöbb gyárban több kapacitás van a meglévő gépekben, mint gondolnák – csak éppen veszteségként tűnik el. Az OEE megmutatja, mennyi és hol.
- Megalapozott beruházási döntések. Mielőtt a cég egy új gépet venne, az OEE alapján kiszámolható, hogy a meglévő gépek jobb kihasználásával elérhető-e ugyanaz a többlet – töredék költséggel.
- Közös nyelv a termelés, a karbantartás és a vezetés között. Egyetlen, mindenki által értett mutató, amely mögé részletesen le lehet bontani a veszteségeket.
- Prioritások tények alapján. A veszteségek Pareto-elemzése megmutatja, melyik 2–3 ok felel a veszteség nagy részéért, így a fejlesztési erőforrás oda kerül, ahol a legtöbbet hozza.
- Szűk keresztmetszetek azonosítása. Egy gyártósor teljesítményét a leggyengébb gép határozza meg. A szűk keresztmetszet OEE-jének egy százalékpontos javulása az egész sor kibocsátását növeli.
- Pontosabb tervezés és szállítási megbízhatóság. Ha ismert a gépek valós teljesítménye, a gyártástervezés reális határidőket ad, kevesebb a rendkívüli műszak és a késés.
- A fejlesztések hatása mérhetővé válik. Egy új karbantartási rend vagy gyorsabb átállási módszer hatása nem érzés kérdése, hanem az OEE görbéjén látszik.
Miért lesz ettől jobb és hatékonyabb a gyártás?
Maga a mérés még nem javít semmin – de elindít egy ciklust: mérés → veszteségek okainak feltárása → célzott intézkedés → a hatás visszamérése. A tipikus intézkedések a feltárt veszteségtől függnek:
- Átállási veszteség ellen: SMED módszer (gyors szerszámcsere), előkészítés a gép futása közben, szabványosított beállítási paraméterek.
- Meghibásodások ellen: megelőző és prediktív karbantartás, a hibák gyökérok-elemzése, kezelői autonóm karbantartás.
- Mikroállások és lassú ciklusok ellen: a leggyakoribb elakadási okok megszüntetése, anyagellátás javítása, szerszámkopás figyelése.
- Selejt ellen: folyamatparaméterek monitorozása, korai riasztás, ha egy érték elkezd elcsúszni – még mielőtt selejt keletkezne.
Mennyit ér mindez? Számoljunk tovább a példánkkal. Ha a gép OEE-je 70,1%-ról 80%-ra javul, a műszakonként legyártott jó darabok száma:
Jó darabok = OEE × Tervezett gyártási időIdeális ciklusidő = 0,80 × 4200,5 = 672 db
- Műszakonként +83 jó darab (589 helyett 672), ami +14,1% kibocsátás.
- Három műszakban, évi 250 munkanappal: 83 × 3 × 250 = 62 250 darab többlet évente.
- Időben kifejezve: 83 × 0,5 perc = 41,5 perc műszakonként, évente kb. 519 óra – ez nagyjából 65 teljes műszaknyi plusz kapacitás.
Mindez új gép, új munkaerő és több energia nélkül: ugyanazok a gépek, ugyanazok az emberek, ugyanannyi műszak – csak kevesebb veszteséggel. Mivel a fix költségek (gép értékcsökkenése, bérek, csarnok) több jó darabra oszlanak el, a darabonkénti előállítási költség csökken, a kevesebb selejt pedig kevesebb elpazarolt alapanyagot és energiát jelent.
Gyakori hibák az OEE mérésében
- Túl laza ideális ciklusidő: ha a „megszokott” ciklusidőt vesszük ideálisnak a valódi helyett, a teljesítmény mesterségesen magas lesz, és a veszteség eltűnik.
- Veszteségek „tervezett leállásnak” minősítése: ha az átállás vagy az anyaghiány tervezett állásként szerepel, szebb a szám, de rejtve marad a fejlesztési lehetőség.
- Kézi adatrögzítés: a műszak végén papíron rögzített adatokból a rövid állások szinte mindig kimaradnak, a kezelők pedig emlékezetből írják be az okokat.
- Százalékok átlagolása: több gép vagy műszak OEE-jét nem szabad egyszerűen átlagolni. Össze kell adni az időket és darabszámokat, majd azokból kell újraszámolni.
- Az OEE mint számonkérési eszköz: ha a mutatót a dolgozók büntetésére használják, a számok „szépülni” kezdenek. Az OEE a folyamat javítására való, nem az emberek értékelésére.
Megjegyzés: ha nem csak a tervezett gyártási időt, hanem a naptári idő teljes kihasználását is vizsgálni szeretné (például lehetne-e harmadik műszakot indítani), a TEEP (Total Effective Equipment Performance) mutató a megfelelő: TEEP = OEE × kihasználtság (tervezett gyártási idő / teljes naptári idő).
Kézi adatgyűjtéstől az automatikus OEE-ig
Az OEE akkor válik igazán hasznos eszközzé, ha az adatok automatikusan, valós időben érkeznek. Egy modern Ipar 4.0 megoldás jellemzően így épül fel:
- Gépi adatgyűjtés: a gép állapota, ciklusjelei és darabszámlálója közvetlenül a PLC-ből (OPC UA, Modbus, Siemens S7) vagy MQTT-n keresztül érkezik. Régebbi gépekre egyszerű szenzorokkal és IoT modulokkal utólag is felszerelhető.
- Állásokok rögzítése: a gép mellett egy tableten a kezelő egy érintéssel kiválasztja az állás okát – az időt a rendszer méri, nem az emlékezet.
- Valós idejű dashboard: gépenként, műszakonként és termékenként látható az OEE és a három tényező, a veszteségek Pareto-diagramon.
- Riasztások: ha egy gép a megengedettnél tovább áll, vagy a ciklusidő elcsúszik, a felelős azonnal értesítést kap.
- AI-alapú elemzés: az összegyűjtött idősoros adatokon anomáliadetektálás és prediktív karbantartás futhat, ami előre jelzi a várható meghibásodást.
- Integráció: a termelési adatok átkerülnek az ERP / MES rendszerbe, így a gyártástervezés és az utókalkuláció is valós számokkal dolgozik.
Összegzés
Az OEE egyszerű képlet mögött rendkívül erős vezetési eszköz: egyetlen számban mutatja meg, mennyi a gépek valódi hatékonysága, a három tényezőre bontva pedig azt is, hol vesznek el az értékes percek. A példánkban a tervezett idő közel 30%-a veszteség volt, és ennek a legnagyobb része éppen az, amit senki sem látott. A rendszeres, lehetőleg automatikus mérés és elemzés után a fejlesztések oda kerülnek, ahol a legnagyobb a hatásuk – így ugyanazokkal a gépekkel több jó termék készül, alacsonyabb darabköltséggel.
Ha szeretné tudni, mekkora rejtett kapacitás van az Ön gépeiben, segítünk az automatikus adatgyűjtés és az OEE dashboard kiépítésében – akár néhány gépes pilot projekttel kezdve.